

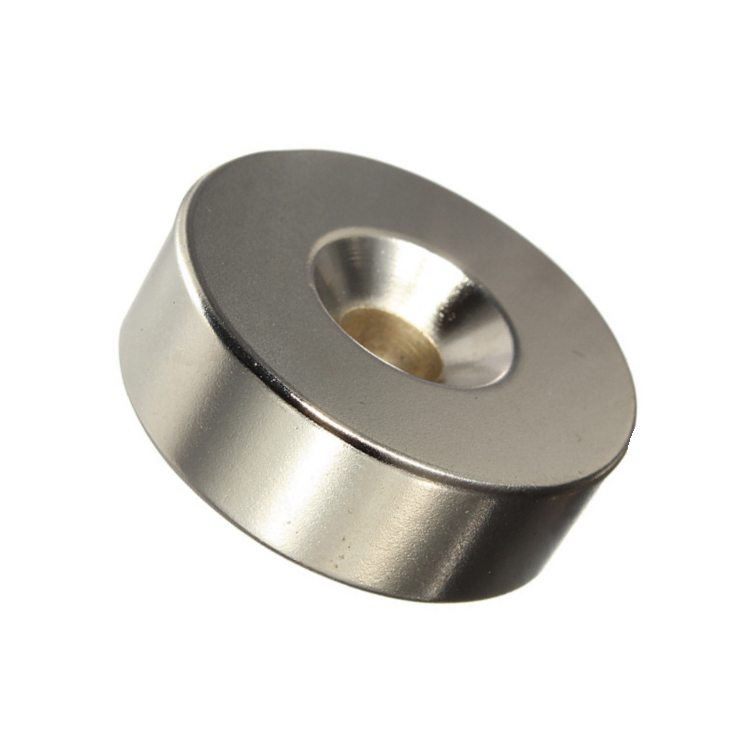
L’attacco di magneti permanenti a componenti metallici è un metodo di assemblaggio comune in motori elettrici, sensori, accoppiamenti magnetici, apparecchiature di automazione e altre applicazioni industriali. Tuttavia, scegliere un adesivo per magneti comporta più che trovare una colla in grado di tenere insieme due superfici. Il rivestimento magnetico, il substrato metallico, la geometria delle giunzioni, la temperatura di esercizio e i carichi meccanici influenzano tutti l’affidabilità del legame a lungo termine.
Un adesivo adeguato per il legame magnetico deve garantire un’adeguata adesione a entrambe le superfici mantenendo le sue prestazioni in condizioni di servizio effettive. Una scarsa preparazione delle superfici, un adesivo inadeguato o una giunzione progettata in modo inadeguato possono causare lo spostamento, il stacco o il guasto dei magneti durante il funzionamento.
Questa guida spiega come selezionare un adesivo per magneti, preparare superfici di adesione, progettare giunzioni adesive affidabili e migliorare la consistenza del collage di assemblaggio magnetico in applicazioni industriali.
Perché il legame magnete-metallo è difficile?
I magneti permanenti e i componenti metallici presentano caratteristiche fisiche e superficiali diverse. Queste differenze possono rendere l’adesione adesiva più complicata rispetto all’unione di due parti metalliche ordinarie.
Ad esempio, i magneti di neodimio sinterizzato sono relativamente fragili. Una pressione meccanica eccessiva o un impatto durante l’assemblaggio possono causare scheggiature o crepe. Le loro superfici sono inoltre comunemente protette da rivestimenti come nichel-rame-nichel, zinco o epossidica. L’adesivo deve quindi aderire in modo affidabile al rivestimento vero e proprio, invece di essere selezionato solo per la sua compatibilità con il materiale magnetico sottostante.
Il substrato metallico introduce un’altra variabile. Acciaio, alluminio, acciaio inossidabile e superfici metalliche rivestite possono avere condizioni superficiali e requisiti di preparazione differenti. Olio, polvere, ossidazione, vernice e residui di lavorazione possono ridurre l’adesione.
gli assemblaggi industriali subiscono carichi operativi che possono indebolire una giunzione mal progettata, tra cui:
- Vibrazioni e movimenti meccanici ripetuti
- Forze centrifughe negli assemblaggi rotanti
- Espansione e contrazione termica
- Impatti e carichi d’urto
- Umidità, oli, refrigeranti e prodotti chimici di pulizia
Per questi motivi, l’adesione dei magneti al metallo dovrebbe essere trattata come un compito ingegneristico di progettazione di giunzioni piuttosto che come una semplice applicazione adesiva.
Come scegliere l’adesivo per il legame magnetico giusto
Non esiste un adesivo universale adatto a ogni assemblaggio di magneti. La scelta giusta dipende dal rivestimento magnetico, dal substrato metallico, dallo spazio della linea di legame, dalla resistenza richiesta, dal processo produttivo e dall’ambiente di servizio.
Le seguenti famiglie di adesivi sono comunemente considerate per il collage industriale con magneti.
Adesivi a resina epossidica
Gli adesivi epossidici a due parti sono ampiamente utilizzati per il legame strutturale perché molte formulazioni offrono alta resistenza, buona resistenza ambientale e utile capacità di riempire gli spazi vuoti.
Possono essere adatte per l’incollaggio di magneti permanenti su acciaio, alluminio e altri substrati metallici correttamente preparati. L’epossidica è spesso presa in considerazione quando un insieme necessita di una ritenzione affidabile sotto vibrazione, carico meccanico o variazione di temperatura.
Tuttavia, le formulazioni epossidica differiscono notevolmente. Il loro tempo di lavoro, il programma di indurirezza, la flessibilità, la resistenza all’impatto e la temperatura massima di servizio dipendono dal prodotto specifico.
Prima di selezionare un adesivo epossidico, controlla:
- Compatibilità con il rivestimento superficiale del magnete
- Adesione al substrato metallico selezionato
- Spessore raccomandato della linea di collegamento
- Rapporto di miscelazione e tempo di lavoro
- Tempo di incrocio e piene condizioni di indurimento
- Temperatura e resistenza chimica dopo l’indurimento
L’epossidica è un punto di partenza utile per molte applicazioni di legame strutturale con magneti, ma la formulazione effettiva deve essere qualificata per l’assemblaggio.
Adesivi acrilici strutturali
Gli adesivi acrilici strutturali sono un’altra opzione per la selezione degli adesivi magnetici, soprattutto in ambienti di produzione dove sono importanti tempi di fissaggio più brevi.
Molti sistemi acrilici offrono uno sviluppo rapido di resistenza e possono aderire a una gamma di superfici metalliche. Alcune formulazioni possono tollerare meglio certi livelli di contaminazione superficiale rispetto ai sistemi epossidici convenzionali, anche se una corretta preparazione superficiale rimane importante per un collage affidabile. Ciò non significa che la pulizia e la preparazione delle superfici possano essere ignorate.
Gli adesivi acrilici possono essere considerati per:
- Assemblaggio di magneti ad alto volume
- Linee di produzione che richiedono tempi di fissaggio più brevi
- Giunti metallo-magnete con compatibilità superficiale
- adeguata Assemblaggi in cui il fornitore di adesivi conferma le prestazioni ambientali richieste
Le considerazioni principali includono odore, tempi di lavoro, requisiti di miscelazione o attivazione, compatibilità del substrato e le prestazioni a lungo termine dell’adesivo sotto i carichi previsti.
Cianoacrilato e Adesivi Flessibili
adesivi al cianoacrilato, spesso chiamati adesivi istantanei, si induriscono rapidamente e possono essere utili per piccoli magneti con superfici di adesione ravvicinate e carichi di servizio relativamente leggeri.
Tuttavia, molte formulazioni di cianoacrilato formano linee di legame relativamente rigide. Possono essere meno adatte a giunzioni esposte a impatti ripetuti, notevoli sollecitazioni da scrostamento o grandi fessure.
Gli adesivi flessibili, come alcuni sistemi in poliuretano o silicone, possono essere presi in considerazione quando sono importanti l’isolamento da vibrazioni, la flessibilità o le differenze di espansione termica. La loro resistenza, resistenza alla temperatura e compatibilità chimica devono comunque essere verificati rispetto ai requisiti applicabili.
Adesivo epossidico vs. acrilico per il legame magnetico
| Fattore di | selezione Adesivo epossidico | Adesivo acrilico strutturale |
|---|---|---|
| Adesivo strutturale Collage strutturale | Molte formulazioni offrono alta resistenza | Molte formulazioni offrono alta resistenza |
| Velocità del dispositivo | Spesso più lente | Spesso più veloce |
| Preparazione superficiale | Di solito richiede una preparazione approfondita | Alcune formulazioni tollerano meglio certe condizioni superficiali |
| Il riempimento a fessure | Dipende dalla formulazione; molte opzioni offrono un utile riempimento a fessure | Dipende dalla formulazione e dal design del giunto |
| Impatto e vibrazione | Dipende dalla tenacità e dalla formulazione | Dipende dalla |
| formulazione Dalla produttività | Adatto quando il ciclo di polimerizzazione si adatta al | processo Spesso utile per cicli di produzione più rapidi |
Questo confronto è una guida generale alla selezione, non un sostituto dei dati tecnici specifici per prodotto. Confronta sempre le specifiche reali dell’adesivo e testa l’intera giunzione magnete-metallo.
Preparazione della superficie prima di incollare i magneti al metallo
La preparazione delle superfici è uno dei fattori più importanti per l’affidabilità dell’adesivo. Anche un adesivo ad alte prestazioni può guastarsi quando viene applicato su superfici contaminate, incompatibili o mal preparate.
Identifica il rivestimento magnetico
Prima di scegliere un adesivo, identifica la superficie esterna del magnete.
Le finiture comuni a magnete al neodimo includono:
- Placcatura in nichel-rame-nichel
- Rivestimento con zinco
- Rivestimento epossidico
- Altre finiture protettive specifiche
L’adesivo normalmente si lega a questa finitura esterna. Pertanto, l’adesione del rivestimento al magnete e la sua compatibilità con l’adesivo sono entrambe importanti.
Ad esempio, una superficie placcata liscia può richiedere un metodo di preparazione diverso da una superficie rivestita in epossidica. La carteggiatura aggressiva può danneggiare un rivestimento protettivo ed esporre materiale NdFeB sensibile alla corrosione.
Non presumere che ogni rivestimento debba essere abrasione. Segui le raccomandazioni di preparazione del fornitore e del produttore dell’adesivo, poi valida il processo sulle parti rappresentative.
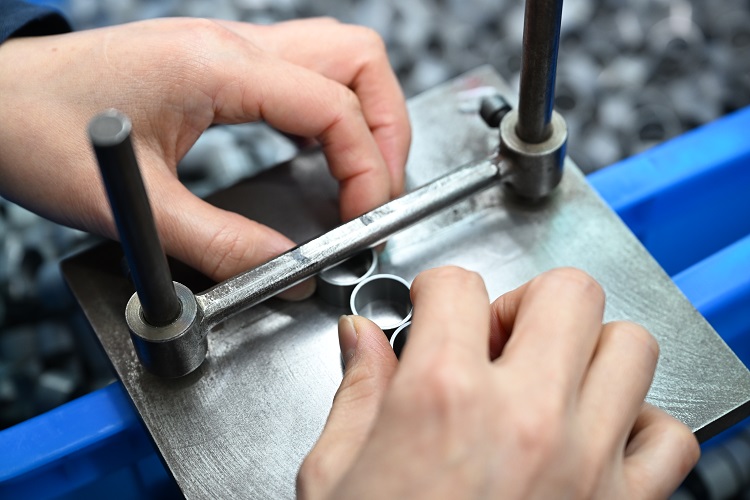
Pulire e preparare entrambe le superfici di adesione Sia
il magnete che il substrato metallico necessitano di una preparazione adeguata.
Una sequenza di preparazione tipica può includere:
- Ispezionare entrambe le superfici per verificare oli, polvere, corrosione, difetti della vernice o altre contaminazioni.
- Rimuovere contaminanti superficiali compatibili utilizzando un metodo di pulizia approvato per i materiali.
- Applicare abrasione controllata solo quando raccomandato per il rivestimento e il substrato specifici.
- Rimuovere particelle sciolte e residui di pulizia.
- Lasciare asciugare completamente le superfici.
- Applicare l’adesivo entro la finestra di processo qualificata.
La compatibilità con i solventi è importante. Un agente detergente che agisce su acciaio può danneggiare un rivestimento, un componente in plastica o altro materiale di assemblaggio. Conferma sempre il metodo di pulizia approvato prima della produzione.
Come progettare un giunto adesivo magnetico affidabile
La scelta di un adesivo appropriato è solo una parte del processo. La geometria del giunto e la direzione del carico determinano anche se il magnete rimane ben fissato.
Area di adesione e spessore della linea di collegamento
L’area di adesione disponibile dovrebbe essere sufficiente per i carichi previsti e per le prestazioni validate dell’adesivo.
Un’area di adesione più ampia può aiutare a distribuire il carico, ma semplicemente aumentare la quantità di adesivo non garantisce una giunzione più resistente. Un eccesso di adesivo può causare problemi di allineamento, spessore irregolare della linea di collegamento o scheeze-out indesiderato del materiale.
Lo spessore della linea di collegamento dovrebbe seguire l’intervallo raccomandato dal produttore dell’adesivo. Distanziatori, incanali controllati, apparecchiature di dispensazione o altri controlli di processo possono aiutare a mantenere uno spazio costante.
Per gli assemblaggi magnetici, lo spessore dell’adesivo può anche influenzare lo spazio magnetico e la posizione finale del magnete. Questo è particolarmente importante nei circuiti magnetici compatti e negli assemblaggi motori di precisione.
Carichi di taglio (SHAR), Peeling e Tensione
I giunti adesivi generalmente funzionano in modo diverso a seconda della direzione in cui viene applicato il carico.
- Carico di taglio (SHAR load): Le superfici giuntive scorrono l’una rispetto all’altra. Molti adesivi strutturali funzionano bene in giunti di taglio progettati correttamente.
- Carico di taglio (peel): una forza solleva un bordo del componente legato lontano dal substrato. Questo può concentrare lo stress vicino al bordo del giunto.
- Carico a trazione: I componenti vengono tirati direttamente separati attraverso la linea di legame.
- Carico di scollo: Una forza di separazione agisce a un’estremità di un giunto e crea stress concentrato.
Quando possibile, progettare assemblaggi magneti per distribuire i carichi di servizio nell’area di legame e ridurre la tensione concentrata di scrostamento o spegnimento.
Ad esempio, un magnete posizionato all’interno di una tasca metallica di supporto può avere una migliore protezione meccanica rispetto a un magnete fissato su una superficie esposta senza caratteristiche di supporto. Il progetto vero e proprio deve comunque tenere conto della direzione della forza centrifuga, dell’attrazione magnetica e di altri carichi operativi.
Ritenzione meccanica e posizionamento del magnete
L’adesivo non deve sempre fornire l’unico mezzo di ritenzione.
A seconda dell’applicazione, gli ingegneri possono considerare:
- Rientri o tasche che localizzano il magnete
- Spalle o elementi di ritenimento che limitano il
- movimento Dispositivi che tengono il magnete durante l’indurimento
- Acquisizione meccanica combinata con adesivi
- Sequenze di assemblaggio definite per più magneti
Queste caratteristiche possono ridurre il movimento durante l’assemblaggio e fornire ulteriore protezione contro carichi imprevisti.
Nei componenti rotanti, il progetto di ritenzione deve essere valutato per velocità di funzionamento, massa magnetica, geometria del rotore, temperatura e le condizioni di carico peggiori. Non fare affidamento su un valore generico di resistenza adesiva per stabilire la sicurezza del rotore.
Considera temperatura, vibrazione e ambiente operativo
L’adesivo deve rimanere adatto per tutta la durata di servizio dell’assemblaggio, non solo durante l’installazione iniziale.
Temperatura: Controlla sia le temperature minime che quelle massime, così come i picchi di temperatura a breve termine. Devono essere considerate le prestazioni dell’adesivo in caso di indurimento, la temperatura nominale del magnete e l’espansione termica del substrato metallico.
Cicli termici: Il riscaldamento e il raffreddamento ripetuti possono creare stress all’interfaccia perché il magnete, l’adesivo e il substrato metallico possono espandersi e contrarsi a velocità diverse.
Vibrazioni e impatti: Il carico dinamico può causare affaticamento o danni progressivi, specialmente quando la giunzione presenta difetti ai bordi o subisce stress da stacco.
Umidità e sostanze chimiche: Umidità, condensa, oli, refrigeranti, detergenti e altri prodotti chimici possono influenzare l’adesivo o il rivestimento magnetico. La compatibilità deve essere verificata in condizioni di esposizione realistiche.
Per applicazioni impegnative, la qualifica può includere cicli termici, invecchiamento dell’umidità, test di vibrazione, test d’impatto e test di ritenzione meccanica. Il piano di prova dovrebbe riflettere l’ambiente operativo effettivo e i requisiti applicabili del prodotto.
bonding magnet
Un processo di assemblaggio ripetibile aiuta a ridurre la variazione tra i singoli componenti e i lotti di produzione.
Un tipico flusso di lavoro di assemblaggio magnet include:
- Confermare il disegno del magnete, il materiale, il rivestimento, le dimensioni e la direzione di magnetizzazione.
- Verificare il materiale del substrato metallico e la condizione della superficie di adesione.
- Confermare il prodotto adesivo approvato, la durata di conservazione, le condizioni di conservazione e i requisiti di preparazione.
- Pulire e preparare entrambe le superfici di adesione.
- Distribuire la quantità di adesivo specificata e controllare la linea di adesione.
- Posizionare il magnete utilizzando un apparecchio o una funzione di localizzazione adeguata.
- Mantieni la pressione e l’allineamento necessari durante il periodo del dispositivo.
- Completa l’induritura secondo le istruzioni del produttore dell’adesivo.
- Ispeziona l’assemblaggio finito ed esegui i test di ritenzione o qualificazione definiti.
Per applicazioni di produzione, i controlli di processo dovrebbero includere la tracciabilità dei lotti adesivi, il controllo di miscelazione o dispensazione, i registri di polimerizzazione, le condizioni dell’impianto e i criteri di ispezione.
I test dovrebbero utilizzare materiali e geometrie di produzione rappresentativi. Un semplice test su due coupon metallici piatti potrebbe non prevedere con precisione le prestazioni di un magnete legato a un rotore curvo o a un alloggiamento rivestito.
Guasti comuni del legame magnete e come prevenirli
| Guasto comune | Possibile causa | |
|---|---|---|
| Prevenzione Distacco del magnete | Scarsa preparazione della superficie o adesivo incompatibile | Verifica compatibilità e preparazione della superficie |
| Separazione dell’adesivo dal magnete | Rivestimento del magnete debole o danneggiato | Conferma l’integrità del rivestimento e qualifica l’interfaccia |
| Sollevamento dei bordi | Stress eccessivo da pelatura o scarsa geometria delle giunzioni | Ridurre il carico di pelaggio e migliorare il supporto meccanico |
| Adesione incompleta | Quantità di adesivo errata o linea di collegamento irregolare | Controlla la dispensazione e il gap di giunzione |
| Guasto dopo il riscaldamento | Limiti di temperatura dell’adesivo o del magnete superati | Validare l’intero insieme a temperature di funzionamento |
| Guasto in caso di vibrazione | Fatica, impatto o insufficiente ritenzione | Utilizzare una tenacità adesiva adeguata e supporto meccanico |
| Spostamento della posizione del magnete | Fissazione inadeguata durante l’indurimento | Utilizzare caratteristiche di localizzazione e impianti di polimerizzazione controllati |
Quando una giunzione si rompe, ispezionare le superfici di frattura prima di cambiare l’adesivo. Il guasto all’interfaccia adesivo-magnete, all’interno del rivestimento, all’interno dell’adesivo o al substrato metallico può indicare diversi problemi sottostanti.
Conclusione
La selezione affidabile dell’adesivo per colagem magnetica richiede più che scegliere un prodotto con un’alta resistenza pubblicizzata. Il rivestimento magnetico, il substrato metallico, la preparazione della superficie, lo spessore della linea di legame, la geometria della giunzione, i carichi operativi e le condizioni ambientali devono essere valutati insieme.
Gli adesivi epossidici e acrilici strutturali sono punti di partenza comuni per il collage industriale con magneti, mentre i sistemi di cianoacrilato e adesivi flessibili possono adattarsi ad applicazioni più specifiche. La scelta finale dovrebbe sempre basarsi sui materiali effettivi, sui dati tecnici del produttore dell’adesivo e sulla validazione dell’insieme completo.
Per assemblaggi magnetici personalizzati, discutere il materiale del magnete, il rivestimento, il substrato metallico, le condizioni di carico e il processo produttivo nelle prime fasi di progettazione può aiutare a ridurre i rischi di adesione e migliorare l’affidabilità dell’assemblaggio.
Domande frequenti
Qual è il miglior adesivo per incollare magneti al metallo?
Non esiste un unico adesivo migliore per ogni applicazione. Gli adesivi epossidici a due parti e acrilici strutturali sono opzioni comuni per il collage industriale di magneti. La scelta corretta dipende dal rivestimento magnetico, dal substrato metallico, dall’apertura del giunto, dalla temperatura di servizio, dal carico meccanico e dai requisiti di produzione.
Come si incollano magneti al neodimio al metallo?
Innanzitutto identifica il rivestimento superficiale del magnete e il substrato metallico. Pulisci e prepara entrambe le superfici con un metodo approvato, applica un adesivo compatibile, controlla la linea di legame, posiziona il magnete in modo sicuro e lascia che l’adesivo indurisca secondo le istruzioni tecniche. Convalida il giunto finito in condizioni di servizio rappresentative.
L’epossidica o l’acrilico sono migliori per il collage magnetico?
L’epossidica è spesso presa in considerazione per giunti strutturali che richiedono forte adesione e resistenza ambientale. L’acrilico strutturale può essere preferibile quando sono importanti tempi di fissaggio più rapidi e efficienza produttiva. Nessuno dei due è universalmente migliore; la formulazione specifica e le condizioni di assemblaggio determinano le prestazioni.
I magneti possono essere attaccati a metallo verniciato o rivestito?
Sì, alcuni sistemi adesivi possono aderire al metallo dipinto o rivestito, ma il rivestimento stesso diventa parte della giunzione. Devono essere verificati la sua adesione al metallo sottostante e la compatibilità con l’adesivo. Uno strato di vernice debole o mal attaccato può causare il guasto dell’intera giunzione.
Come si può prevenire il distacco dei magneti negli assemblaggi industriali?
Utilizzare adesivi compatibili e preparazione superficiale, controllare lo spessore della linea di legame, progettare la giunzione per ridurre le sollecitazioni di spegnamento e scollo, fornire un posizionamento accurato durante l’indurimento e considerare la ritenzione meccanica dove opportuno. I test di qualificazione dovrebbero riflettere le condizioni reali di temperatura, vibrazione e carico.