

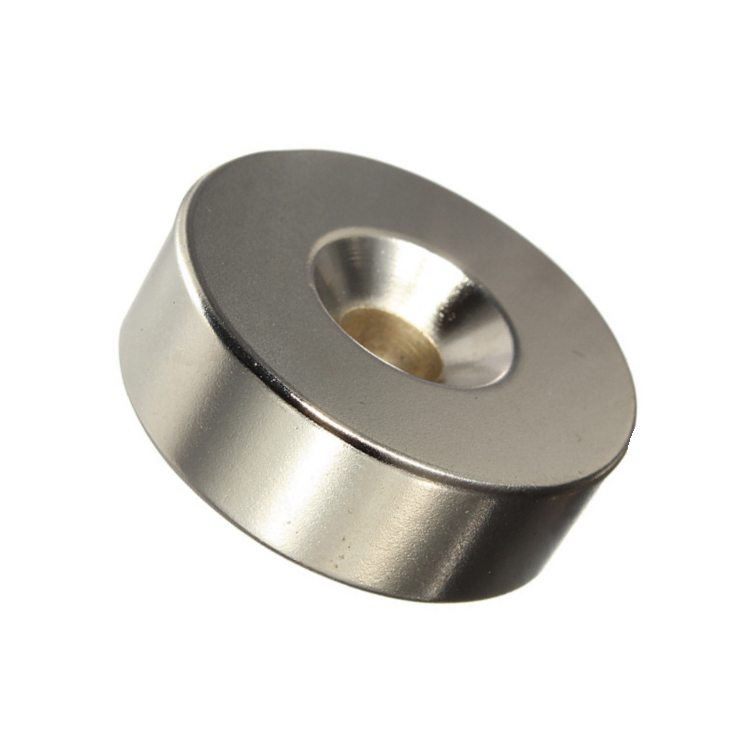
Das Verbinden von Permanentmagneten mit Metallkomponenten ist eine gängige Montagemethode in Elektromotoren, Sensoren, magnetischen Kupplungen, Automatisierungsgeräten und anderen industriellen Anwendungen. Die Wahl eines Klebstoffs für Magnete erfordert jedoch mehr als nur die Suche nach einem Klebstoff, der zwei Oberflächen zusammenhält. Die Magnetbeschichtung, das Metallsubstrat, die Verbindungsgeometrie, die Betriebstemperatur und die mechanische Belastungen beeinflussen alle die langfristige Zuverlässigkeit der Haftung.
Ein geeigneter Magnetklebstoff muss eine ausreichende Haftung auf beiden Oberflächen gewährleisten und gleichzeitig seine Leistung unter tatsächlichen Einsatzbedingungen erhalten. Schlechte Oberflächenvorbereitung, ein ungeeigneter Klebstoff oder eine falsch konstruierte Verbindung können dazu führen, dass sich Magnete während des Betriebs verschieben, lösen oder versagen.
Dieser Leitfaden erklärt, wie man einen Klebstoff für Magnete auswählt, Haftflächen vorbereitet, zuverlässige Klebefugen entwirft und die Konsistenz der magnetischen Montage in industriellen Anwendungen verbessert.
Warum ist die Magnet-zu-Metall-Bindung herausfordernd?
Permanentmagnete und Metallkomponenten haben unterschiedliche physikalische und Oberflächenmerkmale. Diese Unterschiede können die Klebstoffbindung komplizierter machen als das Verbinden von zwei gewöhnlichen Metallteilen.
Zum Beispiel sind gesinterte Neodymmagnete relativ spröde. Übermäßiger mechanischer Druck oder Aufprall während der Montage kann zu Absplittern oder Rissen führen. Ihre Oberflächen sind auch häufig durch Beschichtungen wie Nickel-Kupfer-Nickel, Zink oder Epoxidharz geschützt. Der Klebstoff muss daher zuverlässig an die eigentliche Beschichtung haften, anstatt nur wegen seiner Kompatibilität mit dem darunterliegenden Magnetmaterial ausgewählt zu werden.
Das Metallsubstrat bringt eine weitere Variable mit sich. Stahl-, Aluminium-, Edelstahl- und beschichtete Metalloberflächen können unterschiedliche Oberflächenbedingungen und Vorbereitungsanforderungen haben. Öl-, Staub-, Oxidations-, Farb- und Bearbeitungsrückstände können die Haftung verringern.
Industriebaugruppen sind auch Betriebslasten ausgesetzt, die eine schlecht konstruierte Verbindung schwächen können, darunter:
- Schwingungen und wiederholte mechanische Bewegungen
- Zentrifugalkräfte in rotierenden Baugruppen
- Thermische Ausdehnung und Kontraktion
- Aufprall- und Stoßbelastung
- Feuchtigkeit, Öle, Kühlmittel und Reinigungsmittel
Aus diesen Gründen sollte das Verbinden von Magneten mit Metall als eine ingenieurtechnische Verbindungskonstruktion und nicht als einfache Klebeauftragung behandelt werden.
Wie man den richtigen Magnetklebstoff auswählt
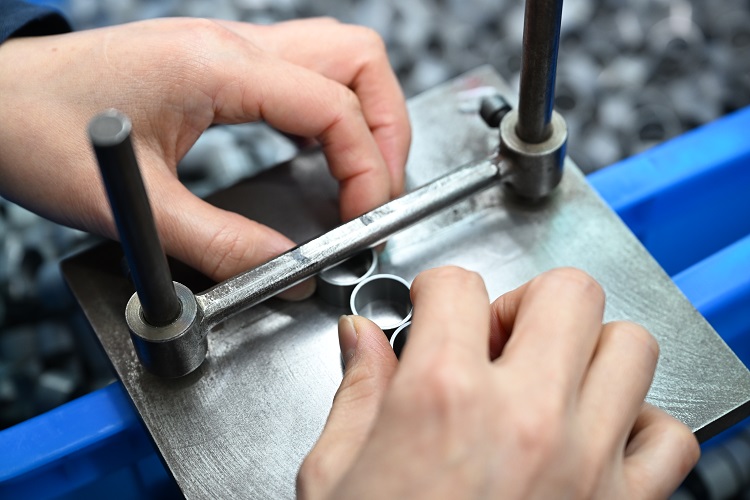
Es gibt keinen universellen Klebstoff, der für jede Magnetbaugruppe geeignet ist. Die richtige Wahl hängt von der Magnetbeschichtung, dem Metallsubstrat, dem Bondline-Spalt, der erforderlichen Festigkeit, dem Produktionsprozess und dem Einsatzumfeld ab.
Die folgenden Klebstofffamilien werden häufig für industrielle Magnetbindungen in Betracht gezogen.
Epoxidklebstoffe
Zweiteilige Epoxidklebstoffe werden häufig für strukturelle Klebstoffe eingesetzt, da viele Formulierungen eine hohe Festigkeit, eine gute Umweltbeständigkeit und eine nützliche Lückenfüllfähigkeit bieten.
Sie eignen sich, um Permanentmagnete mit Stahl, Aluminium und anderen richtig vorbereiteten Metallsubstraten zu verbinden. Epoxidharz wird oft berücksichtigt, wenn eine Baugruppe eine zuverlässige Bindung unter Vibrationen, mechanischer Belastung oder Temperaturschwankungen benötigt.
Allerdings unterscheiden sich Epoxidharz-Formulierungen erheblich. Ihre Arbeitszeit, Aushärtungszeit, Flexibilität, Stoßfestigkeit und maximale Servicetemperatur hängen vom jeweiligen Produkt ab.
Vor der Auswahl eines Epoxidklebstoffs prüfen Sie:
- Kompatibilität mit der Oberflächenbeschichtung des Magneten
- Haftung am ausgewählten Metallsubstrat
- Empfohlene Bondline-Dicke
- Mischungsverhältnis und Arbeitszeit
- Befestigungszeit und vollständige Aushärtungsbedingungen
- Temperatur und chemische Beständigkeit nach dem Aushärten
Epoxid ist ein nützlicher Ausgangspunkt für viele Anwendungen der strukturellen Magnetbindung, aber die eigentliche Formulierung muss für die Montage qualifiziert sein.
Strukturelle Acrylklebstoffe
Strukturelle Acrylklebstoffe sind eine weitere Option zur Auswahl von Magnetklebstoffen, insbesondere in Produktionsumgebungen, in denen kürzere Befestigungszeiten wichtig sind.
Viele Acrylsysteme bieten eine schnelle Festigkeitsentwicklung und können eine Vielzahl von Metalloberflächen verbinden. Einige Formulierungen vertragen bestimmte Oberflächenverunreinigungen besser als herkömmliche Epoxidharzsysteme, obwohl eine ordnungsgemäße Oberflächenvorbereitung für eine zuverlässige Haftung wichtig bleibt. Das bedeutet jedoch nicht, dass Reinigung und Oberflächenvorbereitung vernachlässigt werden können.
Acrylklebstoffe können in Betracht gezogen werden für:
- Hochvolumen-Magnetmontagen
- Produktionslinien mit kürzeren Befestigungszeiten
- Metall-Magnet-Verbindungen mit geeigneter Oberflächenkompatibilität
- Baugruppen, bei denen der Klebstofflieferant die erforderliche Umweltleistung bestätigt
Die wichtigsten Überlegungen sind Geruch, Arbeitszeit, Mischungs- oder Aktivierungsanforderungen, Substratkompatibilität und die langfristige Leistungsfähigkeit des Klebstoffs unter den erwarteten Lasten.
Cyanoacrylat- und flexible Klebstoffe
Cyanoacrylatklebstoffe, oft als Sofortklebstoffe bezeichnet, härten schnell aus und können für kleine Magnete mit eng anliegenden Haftflächen und relativ geringen Nutzlasten nützlich sein.
Viele Cyanoacrylat-Formulierungen bilden jedoch vergleichsweise starre Bindlinien. Sie sind möglicherweise weniger geeignet für Verbindungen, die wiederholten Aufprallen, erheblichen Peel-Belastungen oder großen Spalten ausgesetzt sind.
Flexible Klebstoffe, wie bestimmte Polyurethan- oder Silikonsysteme, können in Betracht gezogen werden, wenn Schwingungsisolierung, Flexibilität oder Unterschiede in der thermischen Ausdehnung wichtig sind. Ihre Festigkeit, Temperaturbeständigkeit und chemische Kompatibilität müssen weiterhin anhand der Anwendungsanforderungen überprüft werden.
Epoxid- vs. Acrylklebstoff für Magnetbindungen
| Auswahlfaktor | Epoxidklebstoff | Struktureller Acrylklebstoff |
|---|---|---|
| Strukturelle Haftung | Viele Formulierungen bieten eine hohe | Viele Formulierungen bieten eine hohe |
| Festigkeit Befestigungsgeschwindigkeit | Oft langsamer | Oft schneller |
| Oberflächenvorbereitung | erfordert in der Regel eine gründliche Vorbereitung | Manche Formulierungen vertragen bestimmte Oberflächenbedingungen besser |
| Spaltfüllung | hängt von der Formulierung ab; viele Optionen bieten nützliche Lückenfüllung | Hängt von Formulierung und Verbindungsdesign |
| ab Schlag und Vibration | Hängt von Zähigkeit und Formulierung | ab Hängt von der Formulierung |
| Produktionseignung | Geeignet, wenn der Aushärtezyklus zum Prozess passt | Oft nützlich für schnellere Produktionszyklen |
Dieser Vergleich ist ein allgemeiner Auswahlleitfaden und kein Ersatz für produktspezifische technische Daten. Vergleichen Sie stets die tatsächlichen Klebstoffspezifikationen und prüfen Sie die vollständige Magnet-Metall-Verbindung.
Oberflächenvorbereitung vor dem Verbinden von Magneten auf Metalloberfläche
Die Vorbereitung ist einer der wichtigsten Faktoren für die Zuverlässigkeit der Klebstoffverbindung. Selbst ein Hochleistungsklebstoff kann versagen, wenn er auf kontaminierte, inkompatible oder schlecht vorbereitete Oberflächen aufgetragen wird.
Identifizieren Sie die Magnetbeschichtung
Bevor Sie einen Klebstoff auswählen, bestimmen Sie die äußere Oberfläche des Magneten.
Gängige Neodymmagnet-Oberflächen sind:
- Nickel-Kupfer-Nickel-Beschichtung
- Zinkbeschichtung
- Epoxidbeschichtung
- Weitere spezifizierte Schutzbeschichtungen
Der Klebstoff haftet normalerweise an dieser äußeren Oberfläche. Daher sind sowohl die Haftung der Beschichtung am Magneten als auch ihre Kompatibilität mit dem Klebstoff wichtig.
Zum Beispiel kann eine glatte Beschichtung eine andere Herbereitungsmethode erfordern als eine epoxidbeschichtete Oberfläche. Aggressives Schleifen kann eine Schutzbeschichtung beschädigen und korrosionsempfindliches NdFeB-Material freilegen.
Gehen Sie nicht davon aus, dass jede Beschichtung abgeschliffen werden sollte. Folgen Sie den Empfehlungen des Magnetherstellers und des Klebstoffherstellers und validieren Sie den Prozess dann an repräsentativen Teilen.
Reinigen und bereiten Sie beide Haftflächen vor.
Sowohl der Magnet als auch das Metallsubstrat benötigen eine geeignete Vorbereitung.
Eine typische Vorbereitungssequenz kann folgendes umfassen:
- Untersuchen Sie beide Oberflächen auf Öl, Staub, Korrosion, Farbdefekte oder andere Verunreinigungen.
- Entfernen Sie kompatible Oberflächenverunreinigungen mit einer für die Materialien zugelassenen Reinigungsmethode.
- Tragen Sie kontrollierte Abriebung nur dann auf, wenn sie für die jeweilige Beschichtung und das Substrat empfohlen werden.
- Entfernen Sie lose Partikel und Reinigungsrückstände.
- Lassen Sie die Oberflächen vollständig trocknen.
- Tragen Sie den Klebstoff innerhalb des qualifizierten Prozessfensters auf.
Die Lösungsmittelkompatibilität ist wichtig. Ein Reinigungsmittel, das auf Stahl wirkt, kann eine Beschichtung, ein Kunststoffteil oder ein anderes Montagematerial beschädigen. Überprüfen Sie immer die zugelassene Reinigungsmethode vor der Produktion.
Wie man eine zuverlässige Magnet-Klebeverbindung entwirft
Die Wahl eines geeigneten Klebstoffs ist nur ein Teil des Prozesses. Die Verbindungsgeometrie und Lastrichtung bestimmen auch, ob der Magnet sicher befestigt bleibt.
Haftfläche und Haftliniendicke
verfügbare Haftfläche sollte für die erwarteten Lasten und die validierte Leistung des Klebstoffs ausreichen.
Eine größere Haftfläche kann die Lastverteilung unterstützen, aber eine bloere Erhöhung der Klebstoffmenge garantiert keine stärkere Verbindung. Übermäßiger Klebstoff kann zu Ausrichtungsproblemen, ungleichmäßiger Bindungsdicke oder unerwünschtem Materialdruck führen.
Die Bondline-Dicke sollte dem vom Klebstoffhersteller empfohlenen Bereich entsprechen. Abstandsabstände, kontrollierte Vertiefungen, Dosiergeräte oder andere Prozesssteuerungen können helfen, einen gleichmäßigen Abstand zu gewährleisten.
Bei magnetischen Baugruppen kann die Klebstoffdicke auch den magnetischen Spalt und die Endposition des Magneten beeinflussen. Dies ist besonders wichtig in kompakten magnetischen Schaltungen und Präzisionsmotorbaugruppen.
Schub-, Peel- und Zuglasten
Klebeverbindungen funktionieren im Allgemeinen unterschiedlich je nach Ausrichtung der Last.
- Schublast: Die verbundenen Flächen gleiten zueinander. Viele Tragklebstoffe funktionieren gut in richtig konstruierten Scherfugen.
- Abschallastung: Eine Kraft hebt eine Kante des verbundenen Bauteils vom Substrat weg. Dies kann die Spannung in der Nähe der Verbindungskante konzentrieren.
- Zugbelastung: Die Bauteile werden direkt über die Bindungslinie auseinandergezogen.
- Spaltlast: Eine Trennkraft wirkt an einem Ende einer Verbindung und erzeugt konzentrierte Spannung.
Wo möglich, entwerfen Sie Magnetbaugruppen, die die Servicelasten über die Bindungsfläche verteilen und konzentrierte Abschal- oder Spaltspannungen reduzieren.
Zum Beispiel kann ein Magnet, der in einer tragenden Metalltasche positioniert ist, einen besseren mechanischen Schutz bieten als ein Magnet, der an einer freiliegenden Oberfläche ohne tragende Merkmale befestigt ist. Das eigentliche Design muss dennoch die Richtung der Zentrifugalkraft, die magnetische Anziehung und andere Betriebslasten berücksichtigen.
Mechanische Bindung und Magnetpositionierung
Klebstoffbindung muss nicht immer die einzige Möglichkeit zur Bindung bieten.
Je nach Anwendung können Ingenieure Folgendes in Betracht ziehen:
- Vertiefungen oder Taschen, die den Magneten platzieren
- Schultern oder Sicherungsmerkmale, die die Bewegung begrenzen
- Vorrichtungen, die den Magneten während des Aushärtens halten
- Mechanische Erfassung in Kombination mit Klebstoff
- Definierte Montagesequenzen für mehrere Magnete
Diese Eigenschaften können die Bewegung während der Montage reduzieren und zusätzlichen Schutz vor unerwarteter Belastung bieten.
Bei rotierenden Bauteilen muss das Sicherungsdesign hinsichtlich Betriebsgeschwindigkeit, Magnetmasse, Rotorgeometrie, Temperatur und der schlimmsten Belastungsbedingungen bewertet werden. Verlassen Sie sich nicht auf einen generischen Klebstofffestigkeitswert, um die Rotorsicherheit zu gewährleisten.
Berücksichtigen Sie Temperatur, Schwingung und Betriebsumgebung Der
Klebstoff muss während der gesamten Lebensdauer der Baugruppe geeignet bleiben, nicht nur während der Erstinstallation.
Temperatur: Überprüfen Sie sowohl die Mindest- als auch die Maximaltemperaturen sowie kurzfristige Temperaturspitzen. Die ausgehärtete Leistung des Klebstoffs, die Temperaturwerte des Magneten und die thermische Ausdehnung des Metallsubstrats sollten alle berücksichtigt werden.
Thermischer Kreislauf: Wiederholte Erhitzung und Kühlung können an der Grenzfläche Spannungen erzeugen, da Magnet, Klebstoff und Metallsubstrat unterschiedlich schnell ausdehnen und zusammenziehen können.
Vibration und Aufprall: Dynamische Belastung kann Ermüdung oder fortschreitende Schäden verursachen, insbesondere wenn die Verbindung Kantendefekte aufweist oder Peel-Spannungen ausgesetzt ist.
Feuchtigkeit und Chemikalien: Feuchtigkeit, Kondensation, Öle, Kühlmittel, Reinigungsmittel und andere Chemikalien können den Klebstoff oder die Magnetbeschichtung beeinflussen. Die Kompatibilität sollte unter realistischen Expositionsbedingungen überprüft werden.
Für anspruchsvolle Anwendungen kann die Qualifikation thermische Zyklierung, Feuchtigkeitsaltung, Schwingungstests, Schlagtests und mechanische Retention umfassen. Der Testplan sollte die tatsächliche Betriebsumgebung und die anwendbaren Produktanforderungen widerspiegeln.
Magnet-Bonding-Montageprozess und Qualitätskontrolle
Ein wiederholbarer Montageprozess hilft, Unterschiede zwischen einzelnen Komponenten und Produktionschargen zu verringern.
Ein typischer Workflow für Magnetmontage-Bonding umfasst:
- Überprüfen Sie die Magnetzeichnung, das Material, die Beschichtung, die Abmessungen und die Magnetisierungsrichtung.
- Überprüfen Sie das Metallsubstratmaterial und den Zustand der Haftfläche.
- Bestätigen Sie das zugelassene Klebstoffprodukt, die Haltbarkeit, die Lagerbedingungen und die Vorbereitungsanforderungen.
- Reinigen und bereiten Sie beide Haftflächen vor.
- Dosieren Sie die angegebene Klebstoffmenge und kontrollieren Sie die Bindungslinie.
- Positionieren Sie den Magneten mit einer geeigneten Vorrichtung oder Positionierungsfunktion.
- Halten Sie während der Vorrichtungsphase den erforderlichen Druck und die Ausrichtung aufrecht.
- Vollständig aushärten Sie gemäß den Anweisungen des Klebstoffherstellers.
- Inspizieren Sie die fertige Baugruppe und führen Sie die definierten Retentions- oder Qualifikationstests durch.
Für Produktionsanwendungen sollten Prozesskontrollen die Rückverfolgbarkeit von Klebstoffchargen, Misch- oder Dosierkontrolle, Aushärtungsprotokolle, Fixturzustand und Prüfkriterien umfassen.
Die Tests sollten repräsentative Produktionsmaterialien und Geometrien verwenden. Ein einfacher Test an zwei flachen Metallcoupons kann die Leistung eines an einem gebogenen Rotor oder beschichteten Gehäuses gebundenen Magneten nicht genau vorhersagen.
Häufige Magnetversagen und deren Vorbeugung
| Häufiges Versagen | Mögliche Ursache | Prävention |
|---|---|---|
| Magnetablösung | Schlechte Oberflächenvorbereitung oder inkompatible Klebstoffe | Überprüfung der Oberflächenkompatibilität und -vorbereitung |
| Klebstoffablösung vom | Magneten Schwache oder beschädigte Magnetbeschichtung | Bestätigung der Beschichtungsintegrität und Qualifikation der Schnittstelle |
| Kantenhebung | Übermäßige Ablagerungsspannung oder schlechte Verbindungsgeometrie | Reduzierung der Peel-Belastung und Verbesserung der mechanischen Unterstützung |
| Unvollständige Klebstoffmenge | Falsche Klebstoffmenge oder ungleichmäßige Bondline | Kontrolle Dosieren und Verbindungsspalt |
| Versagen nach Erhitzen | Überschrittene der Klebstoff- oder Magnettemperaturgrenzen | Validierung der gesamten Baugruppe bei Betriebstemperaturen |
| Versagen bei Vibrationen | Ermüdung, Aufprall oder unzureichender Halt | Verwendung geeigneter Klebstoffzähigkeit und mechanischer Unterstützung |
| Magnetpositionsverschiebung | Unzureichende Befestigungen während des Aushärtens | Verwendung von Ortungsmerkmalen und kontrollierten Aushärtungsvorrichtungen |
Wenn eine Verbindung versagt, wird die Bruchfläche vor dem Klebstoffwechsel inspiziert. Ein Versagen an der Klebstoff-Magnet-Schnittstelle, innerhalb der Beschichtung, im Inneren des Klebstoffs oder am Metallsubstrat kann auf unterschiedliche zugrunde liegende Probleme hinweisen.
Fazit
Die zuverlässige Wahl des Magnetbindungsklebstoffs erfordert mehr als nur die Wahl eines Produkts mit hoher beworbener Festigkeit. Die Magnetbeschichtung, das Metallsubstrat, die Oberflächenvorbereitung, die Bindungsdicke, die Fugengeometrie, die Betriebslasten und die Umweltbedingungen müssen gemeinsam bewertet werden.
Epoxid- und strukturelle Acrylkleber sind gängige Ausgangspunkte für industrielle Magnetbindungen, während Cyanoacrylat- und flexible Klebesysteme spezifischere Anwendungen eignen können. Die endgültige Wahl sollte immer auf den tatsächlichen Materialien, den technischen Daten des Klebstoffherstellers und der Validierung der vollständigen Montage basieren.
Für individuelle magnetische Baugruppen kann die frühe Diskussion des Magnetmaterials, der Beschichtung, des Metallsubstrats, der Ladebedingungen und des Produktionsprozesses helfen, die Haftungsrisiken zu reduzieren und die Zuverlässigkeit der Montage zu verbessern.
FAQs
Welcher Klebstoff ist der beste Klebstoff zum Kleben von Magneten an Metall?
Es gibt keinen für jede Anwendung den besten Klebstoff. Zweiteilige Epoxidharz und strukturelle Acrylkleber sind gängige Optionen für industrielle Magnetbindungen. Die richtige Wahl hängt von der Magnetbeschichtung, dem Metallsubstrat, dem Verbindungsspalt, der Diensttemperatur, der mechanischen Belastung und den Produktionsanforderungen ab.
Wie klebt man Neodymmagnete auf Metall?
Identifizieren Sie zunächst die Oberflächenbeschichtung des Magneten und das Metallsubstrat. Reinigen und bereiten Sie beide Oberflächen mit einer zugelassenen Methode vor, tragen Sie einen kompatiblen Klebstoff auf, kontrollieren Sie die Bindung, positionieren Sie den Magneten sicher und lassen Sie den Klebstoff gemäß den technischen Anweisungen aushärten. Validieren Sie die fertige Verbindung unter repräsentativen Servicebedingungen.
Ist Epoxidharz oder Acryl besser für das Verbinden mit Magneten?
Epoxid wird oft für strukturelle Verbindungen in Betracht gezogen, die eine starke Haftung und Umweltbeständigkeit erfordern. Strukturelles Acryl kann bevorzugt sein, wenn es um schnellere Befestigungszeiten und Produktionseffizienz geht. Beides ist nicht universell besser; die spezifischen Formulierungs- und Montagebedingungen bestimmen die Leistung.
Können Magnete auf lackiertes oder beschichtetes Metall geklebt werden?
Ja, einige Klebstoffsysteme können an lackiertem oder beschichtetem Metall haften, aber die Beschichtung selbst wird Teil der Verbindung. Ihre Haftung am darunterliegenden Metall und die Kompatibilität mit dem Klebstoff müssen überprüft werden. Eine schwache oder schlecht angebrachte Farbschicht kann dazu führen, dass die gesamte Verbindung versagt.
Wie kann eine Ablösung von Magneten in Industriebaugruppen verhindert werden?
Verwenden Sie kompatible Klebstoff- und Oberflächenvorbereitungen, kontrollieren Sie die Haftliniendicke, entwerfen Sie die Verbindung so, dass sie Abschlag- und Spaltspannung reduziert, gewährleisten Sie eine genaue Positionierung während des Aushärtens und berücksichtigen Sie gegebenenfalls mechanische Zurückhaltung. Die Qualifikationsprüfungen sollten die tatsächlichen Temperatur-, Vibrations- und Belastungsbedingungen widerspiegeln.