

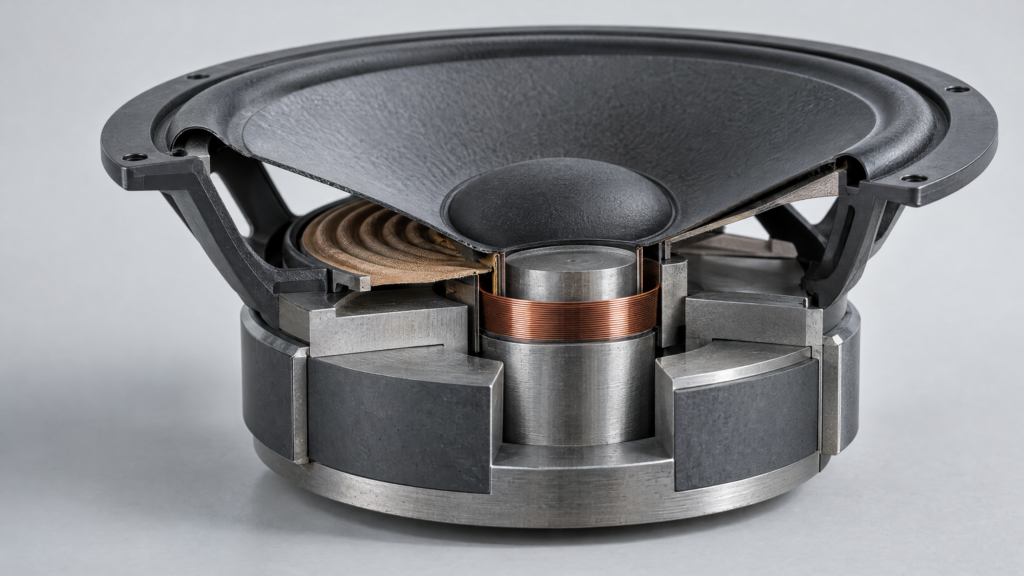
Permanentmagnet-Baugruppen verlassen sich auf weit mehr als nur die Qualität des Magneten selbst. In Hochleistungskonstruktionen spielen weiche magnetische Bauteile – insbesondere Rückeneisen- und Jauchstrukturen – eine entscheidende Rolle bei der Steuerung des magnetischen Flusses, der Minimierung unerwünschter Flussleckage und der Vervollständigung des magnetischen Schaltkreises.
Die Wahl des falschen Rücklaufmaterials oder der falschen Dicke kann zu vorzeitiger magnetischer Sättigung, Überhitzung oder überdimensionierten Baugruppen führen. Für Konstrukteuren und OEM-Hersteller erfordert die Auswahl des optimalen magnetischen Rückenkolbens das Ausbalancieren von Sättigungsflussdichte ($B_s$), magnetischer Permeabilität, Kernverlust, mechanischer Festigkeit und Einheitskosten.
Dieser technische Leitfaden erklärt die Funktion von Magnet-Yokes, vergleicht standardisierte weichmagnetische Materialien mit wichtigen Spezifikationen und bietet praktische Regeln für die Dimensionierung Ihres magnetischen Rücklaufwegs.
Was ist Rückeneisen in einer Permanentmagnet-Baugruppe?
Rückeneisen ist eine weiche magnetische Komponente, die direkt hinter oder um einen Permanentmagneten positioniert ist, um einen Rücklaufweg mit geringer Reluctanz für den magnetischen Fluss zu bieten.
Magnetischer Fluss sucht immer einen geschlossenen Kreislauf vom Nordpol zum Südpol. Ohne einen Rückweg mit hoher Durchlässigkeit breiten sich die Flussleitungen in die umgebende Luft aus (Flussleck), wodurch die Magnetfeldstärke im Arbeitsluftspalt drastisch geschwächt wird. Je nach Geometrie der Baugruppe nimmt Rückstoßeisen die Form einer flachen Rückenscheibe, eines C-Kanals, einer zylindrischen Gehäusehülse oder eines integrierten Motorrotors oder Statorkerns an.
Hinweis zur Terminologie: Während Backiron typischerweise die Platte oder den Ring bezeichnet, der die Magnete direkt stützt, bezeichnet ein Magnet-Yoke den breiteren strukturellen Rahmen, der mehrere Pole verbindet. In vielen Baugruppen fungiert das Back-Eisen als Teil der Yoke.
Häufige OEM-Anwendungen:
- Permanentmagnet-Synchronmotor (PMSM) und BLDC-Motor, Rotoren und Statoren
- , magnetische Kupplungen und Drehmomentübertragungen,
- industrielle magnetische Chucks, Hebeanlagen und Haltbaugruppen,
- Hall-Effekt-Sensoren und magnetische Encoder,
- Linearaktuatoren und Schwingspulenmotoren (VCM)
4 Hauptvorteile der Verwendung eines Stahl-Yokes
: Ein richtig konstruiertes, weiches magnetisches Yoke verändert, wie eine Baugruppe funktioniert:
- Konzentriert Arbeitsfluss: Indem ein Weg mit deutlich geringerer magnetischer Reluktanz als Luft bereitgestellt wird, leitet die Joche den Fluss direkt in den Zielluftspalt oder die Haltefläche.
- Reduziert Streumagnetfelder: Das Eindämmen der Flussschleife verhindert Störungen mit nahegelegener empfindlicher Elektronik oder Sensoren.
- Verringert Magnetvolumen und Kosten: Ein effizienter Rücklaufweg maximiert die Flussnutzung und ermöglicht es Ingenieuren, dünnere oder kleinere Seltenerdmagnete (wie NdFeB oder SmCo) zu verwenden, um dieselbe Oberflächengausse oder Zugkraft zu erreichen.
- Bietet strukturelle Steifigkeit: Seltenerdmagnete sind spröde. Eine Stahl-Joch absorbiert mechanische Stöße, unterstützt Zentrifugallasten in rotierenden Maschinen und vereinfacht die Montage.
Häufige magnetische Rückeneisen und Jüchsmaterialien im Vergleich
Das richtige Material hängt stark davon ab, ob dein Magnetfeld statisch (DC) oder zeitvariierend/wechselnd (AC) ist, sowie von deinen Platzbeschränkungen.
| Materialtyp | Gemeinsame Grade | Sättigungsflussdichte (Bs) | Am besten für | wichtige Einschränkungen |
| Niedrigkohlenstoffstahl | AISI 1008, 1010, 1018, 1020 | ~2,0 – 2,1 T | Statische Haltbaugruppen, Kupplungen, Gleichstromaktuatoren, Gehäuse | Hohe Wirbelstromverluste in Wechselstrom-/Hochgeschwindigkeitsfeldern; erfordert Beschichtung |
| Elektrostahl (Siliziumstahl) | M19, M27, M36 (Nicht-orientiert & Getreide-orientiert) | ~1,8 – 2,0 T | Motorstatoren/Rotoren, laminierte Steuerrücher, variable Drehzahlantriebe | Geringere mechanische Festigkeit; erfordert Stanzen und Laminieren |
| Reines Eisen (Weicheisen) | DT4, ARMCO Reines Eisen | ~2,15 T | Präzisionsmagnetschaltungen, Polstücke, medizinische/Laborausrüstung | Höhere Materialkosten; weich/schwer zu bearbeiten; anfällig für Rost |
| Eisen-Kobalt-Legierungen | Hiperco 50, Permendur (49Fe-49Co-2V) | ~2,35 – 2,4 T | Luft- und Raumfahrtmotoren, extreme Miniaturisierung, Hochflussdichtelücken Sehr | teuer; komplexe Wärmebehandlung erforderlich |
1. Niedrigkohlenstoffstahl (z. B. AISI 1008 / 1010 / 1018)
Niedrigkohlenstoffstahl ist das Arbeitstier der Branche für statische magnetische Baugruppen. Kohlenstoffgehalt unter 0,10 % (wie AISI 1008 oder 1010) bieten eine höhere magnetische Durchlässigkeit und eine geringere Koerzivitität als 1018- oder 1045-Strukturstähle. Überprüfen Sie stets die geglühte B-H-Kurve, da Kaltbearbeitung die magnetische Leistung beeinträchtigen kann.
2. Elektrostahl (Siliziumstahl)
Wenn sich Magnete rotieren oder Magnetfelder wechseln, zirkulieren Wirbelströme im Inneren von festem Stahl, erzeugen Wärme und verschwenden Energie. Das Hinzufügen von 1 % bis 3,5 % Silizium erhöht den elektrischen Widerstand, während dünne isolierte Laminationen (typischerweise 0,10 mm bis 0,50 mm dick) Wirbelstromschleifen blockieren.
3. Reines Eisen (DT4 / ARMCO)
Mit minimalem Kohlenstoff und Verunreinigungen liefert reines Eisen eine außergewöhnlich hohe magnetische Durchlässigkeit und geringe Koerzivitität. Es ist ideal für Gleichstromelektromagnete und präzise Sensorpolstücke, bei denen eine schnelle, wiederholbare magnetische Reaktion erforderlich ist.
4. Spezialisierte weichmagnetische Legierungen (Fe-Co, Fe-Ni)
Wenn der Platz stark eingeschränkt ist und die Flussdichte 2,1 Tesla übersteigt, verhindern Eisen-Kobalt-Vanadium-Legierungen die Sättigung, wo Standardstahl versagen würde. Umgekehrt bieten Nickel-Eisen-Legierungen (Mu-Metall, Permalloy) eine ultrahohe Anfangsdurchlässigkeit für magnetische Abschirmung und Tieffeldsensoren, obwohl sie bei deutlich niedrigeren Flussdichten (~0,75–1,5 T) sättigen.
5 Faktoren bei der Auswahl von Rückeisen- und Jüchsmaterialien
Die Wahl des richtigen Rücken-Eisen- und Joke-Materials erfordert die Bewertung sowohl der magnetischen als auch der mechanischen Betriebsbedingungen.
1. Magnetische Permeabilität und Betriebspunkt
Permeabilität (μ) ist keine feste Konstante – sie ändert sich dynamisch entlang der B-H-Kurve des Materials. Beurteilen Sie die Permeabilität an der tatsächlichen Betriebsflussdichte Ihrer Baugruppe, anstatt sich ausschließlich auf die maximalen Permeabilitätsdaten (μmax) zu verlassen.
2. Sättigungsflussdichte (Bs)
Sobald ein Yoke die magnetische Sättigung erreicht, sinkt seine relative Permeabilität auf 1 (verhält sich wie Luft), wodurch der Flussfluss aus der Rückseite der Baugruppe austritt. Gestalten Sie Ihre Schaltung mit einer Sicherheitsmarge, sodass die Betriebsflussdichte im Yoke unter 75 % bis 85 % der Materialsättigungsgrenze bleibt.
3. Kernverlust und Betriebsfrequenz
- Statische (DC) Felder: Fester Kohlenstoffarm-Stahl oder reines Eisen ist ausreichend.
- Dynamische (AC) Felder: Bewerten Sie Hystereseverlust und Wirbelstromverlust basierend auf der elektrischen Frequenz (f). Höhere Frequenzen erfordern dünnere elektrische Stahllaminationen oder weiche magnetische Verbundstoffe (SMCs).
4. Mechanische Spannung und Herstellbarkeit
In hochdrehzahlenden Motorrotoren muss das Rückeneisen eine starke Zentrifugalbügelspannung aushalten, ohne nachzugeben. Betrachten Sie, wie sich das Material während CNC-Bearbeitung, Laserschneiden, Stanzen oder Tiefenziehen verhält – beachten Sie, dass Laserschneiden und Stanzen lokale mechanische Spannungen entlang der Kanten erzeugen, die die Durchlässigkeit leicht verringern, sofern keine Spannungsentlastung geglüht wird.
5. Korrosionsbeständigkeit und Beschichtungen
Ungeschützter niedrigkohlenstoffarmer Stahl und reines Eisen oxidieren in feuchten Umgebungen schnell. Gängige Schutzbeschichtungen sind Zinkbeschichtung, elektrolose Nickelbeschichtung, Schwarzoxid oder Epoxid-E-Beschichtung. Halten Sie die Beschichtungsdicke (typischerweise 5–15 μm) auf den Schnittflächen, um unerwünschte Luftspalte zu vermeiden.
Wie die Dicke und der Querschnitt von Rückeneisen die Leistung beeinflussen
Selbst die beste weichmagnetische Legierung versagt, wenn der Querschnitt unterdimensioniert ist. Die magnetische Flussdichte (B) im Rücklaufweg wird bestimmt von:
B = Φ / A
Wobei:
- B = Flussdichte im Rückeneisen (Tesla)
- Φ = Gesamtmagnetischer Fluss, der in das Rückeneisen eintritt (Webers)
- A = Effektive Querschnittsfläche senkrecht zum Flussweg ($\text{m}^2$)
Praktische Faustregel für die Größengestaltung
Ist das Rückeneisen zu dünn, nimmt A ab, was B in Sättigung treibt und den Magnetkreis abwürgt. Im Gegensatz dazu erhöht zu dicker Stahl unnötiges Gewicht, Volumen und Materialkosten.
Faustregel der Technik: Für Standard-NdFeB-Magnetbaugruppen mit niedrigkohlenstoffhaltigem Stahl-Back-Iron liegt ein praktischer Ausgangspunkt für die Rücken-Eisen-Dicke bei etwa 50 % bis 70 % der Magnetdicke (unter Annahme eines einseitigen Rücklaufpfads). Für hochwertige N52-Magnete oder kompakte Mehrpol-Arrays wird die exakte Dicke mit der 2D/3D-Finite-Element-Analyse (FEA) verifiziert.
Schnittstellenebene und Luftspalte Die
Kontaktfläche zwischen dem Permanentmagneten und dem Rückeneisen ist entscheidend. Selbst ein 0,05 mm großer Luftspalt, verursacht durch Oberflächenrauheit, Mahlgraben oder dicke Klebstoffschichten, fügt eine erhebliche magnetische Widerstandsfähigkeit hinzu. Stellen Sie sicher, dass die Verbindungsflächen vor dem Verklebt eben und frei von Schmutz geschliffen sind.
Rückeneisen-Design in Permanentmagnetmotoren
In Elektromotoren bestimmt die Geometrie des Rückenbogens direkt die Drehmomentdichte und -effizienz:
- Statorrückeneisen (Yoke): Verbindet die Statorzähne und führt die Hälfte des Flusses pro Pol. Übermäßige Sättigung der Stator-Yoke erhöht den Magnetstrom und die Eisenverluste.
- Rotor-Yoke: Führt Fluss zwischen benachbarten Rotormagneten. In Surface Permanent Magnet (SPM)-Motoren wird manchmal massiver hochfester Legierungsstahl für die Rotornabe verwendet, wenn die Wirbelströme niedrig sind, während Interior Permanent Magnet (IPM)-Motoren fast immer laminierten Elektrostahl verwenden, um eingebettete Magnete aufzunehmen und hohe Geschwindigkeiten zu überstehen.
Häufige Fehler im Design von Rückeneisen und Joch
| häufigen technischen | Fehlern | Ansatz |
| Hochkohlenstoff- oder Edelstahl (z. B. 304/316) | Austenitischer Edelstahl ist nichtmagnetisch; hochkohlenstoffhaltiger Stahl hat eine schlechte Permeabilität | Spezifizieren Sie niedrigkohlenstoffhaltigen Stahl (1008/1010) oder ferritische/martensitische Qualitäten (410/430) an, wenn Korrosionsbeständigkeit erforderlich ist |
| Zu dünnes Eisen zu dünn | Lokale Sättigung, Flussfluss nach hinten, reduzierte Zugkraft/Drehmoment | Berechnen Sie den Querschnitt mit B = Φ / A und validieren Sie mit der FEA-Simulation |
| Verwendung von massivem Stahl in Hochfrequenz-Wechselstrommotoren | Starke Wirbelstromerwärmung, Entmagnetisierungsrisiko für Magnete | Umstellung auf isolierte elektrische Stahllaminationen (z. B. 0,20–0,35 mm) |
| Ignorieren von Bearbeitungs- oder Stanzspannungen | Verschlechterte Permeabilität nahe Schnittkanten | Wasserstoff- oder Vakuumannealing nach der Bearbeitung für Präzisionsteile |
| Dicker Klebstoff oder Farbe zwischen Magnet und Steuer | Unbeabsichtigter Luftspalt erhöht die Widerstandsfähigkeit und sinkt die Effizienz der Schaltkreise | Maschinenenge Toleranzen und das Auftragen dünner, kontrollierter Verbindungsschichten |
Benötigen Sie maßgeschneiderte OEM-Permanentmagnet-Baugruppen?
Die richtige Kombination aus magnetischer Qualität, Rückeneisen und Joke-Legierung sowie Oberflächenbeschichtung kann Ihren Montageaufwand und die Gesamtstückstückkosten erheblich reduzieren.
Haben Sie eine Zeichnung oder eine magnetische Anforderung im Sinn? Kontaktieren Sie noch heute unser Ingenieurteam für eine kostenlose Überprüfung der magnetischen Schaltungen und eine FEA-Flusssimulation. Wir fertigen maßgefertigte, CNC-bearbeitete Stahl-Yokes, laminierte Kerne und vollständig gebundene Permanentmagnet-Baugruppen , die genau nach Ihren Toleranzen gefertigt sind.

Häufig gestellte Fragen (FAQs)
Welches Material eignet sich am besten für magnetisches Rückenbügeleisen und -kochen?
Es gibt kein einziges bestes Material für jedes Design. AISI 1008/1010 Lowcarbon-Stahl ist die kostengünstigste Wahl für statische Gleichstrombaugruppen, laminierter Siliziumstahl (M19/M27) ist Standard für Wechselstrommotoren, reines Eisen (DT4) glänzt bei präzisen DC-Polstücken, und Eisen-Kobaltlegierungen (Hiperco 50) werden verwendet, wenn in engen Räumen eine maximale Sättigungsdichte erforderlich ist.
Kann Edelstahl als magnetisches Rückeneisen verwendet werden?
Standardrostfreie Stähle der 300er-Serie (304 und 316) sind austenitisch und unmagnetisch, was sie als Rückeneisen ungeeignet macht. Edelstahlstähle der 400er-Serie (wie 410, 416 oder 430) sind jedoch magnetisch und können als Rückeneisen verwendet werden, wenn eine geringe Korrosionsbeständigkeit ohne Beschichtung erforderlich ist, wobei ihre Sättigungsflussdichte (~1,5–1,7 T) niedriger ist als bei niedrigkohlenstoffhaltigem Stahl.
Wie dick sollte magnetisches Rückeneisen sein?
Als Faustregel für NdFeB-Magnete auf niedrigkohlenstoffhaltigem Stahl gilt: Die Rückeneisendicke beträgt typischerweise 0,5 bis 0,7 mal so viel wie die Magnetdicke. Die genaue Dicke hängt von Polne, Magnetqualität und Materialsättigungsgrenzen ab und sollte mit magnetischer FEA-Software bestätigt werden.
Verbessert dickeres Rückeneisen immer die magnetische Leistung?
Nein. Sobald das Rückeneisen dick genug ist, um magnetische Sättigung zu verhindern (wobei die Flussdichte in niedrigkohlenstoffhaltigem Stahl typischerweise unter 1,6 T bleibt), führt zusätzliche Dicke zu vernachlässigbaren Gewinnen beim Arbeitsluftlückefluss und erhöht Gewicht, Größe und Herstellungskosten.
Was ist der Unterschied zwischen Rückeneisen und einem Magnet-Yoke?
Back-Iron bezeichnet speziell die weiche magnetische Platte, den Ring oder das Gehäuse, das direkt hinter einem Magneten platziert wird, um den hinteren Fluss einzufangen und umzuleiten. Ein Magnet-Yoke bezeichnet die vollständige weiche magnetische Rücklaufstruktur, die gegenüberliegende magnetische Pole verbindet. In den meisten Baugruppen bildet das Rückeneisen den Hauptteil des Yoke.